
 English
 русский
 Español
 عربى


Consulta de productos
Su dirección de correo electrónico no se publicará. Los campos requeridos están marcados *
Viniendo de China, marketing al mundo.

Revestimiento adhesivo termofusible: aplicaciones, criterios de selección y orientación práctica.
2026,10,13
Pegamento versus adhesivo: lo que los compradores industriales deben especificar antes de realizar el pedido hoy
2026,10,08
Película PET de alta temperatura: grados, límites de prueba y guía de selección para compradores
2026,09,28
Un empacador de baterías para portátiles en Guangdong rechazó tres envíos de espuma en un trimestre. El adhesivo se mantuvo en el soporte de PET, pero se deslizó por el borde troquelado después de cuatro horas a 60 °C dentro del paquete y el residuo ensució la boquilla de colocación. La cura no fue un adhesivo más fuerte. Fue un 12 por ciento menos de peso de capa, un cambio de caucho de alta adherencia a un acrílico reticulado y un perfil de liberación más estricto en el revestimiento.
Respuesta corta primero: una formulación adhesiva personalizada gana su tiempo de ingeniería cuando una de tres variables está bajo presión, a saber, la energía superficial del sustrato, la tolerancia del peso de la capa a la velocidad de su línea o la carga térmica y química que enfrenta el enlace en servicio. Si no se enfatiza ninguno de los tres, una calificación de catálogo con un registro UL o VTM-0 establecido normalmente será más barata y más rápida de calificar.
Anhui Yanhe New Material Co., Ltd. ha recubierto y laminado películas funcionales en un sitio de 17 acres en la Zona de Desarrollo Económico de Guangde desde 2012, y la mayoría de sus materiales para etiquetas, películas para baterías y productos amortiguadores comienzan como una cuestión de formulación en lugar de un artículo en stock. su desarrollo de materiales personalizados El trabajo comienza con el sustrato, la prensa y las condiciones de servicio del cliente, y luego regresa a una receta de recubrimiento.
Contenido
Cinco variables hacen la mayor parte del trabajo. Cambiar cualquiera de ellos implica pelar, cortar, pegar y envejecer al mismo tiempo, razón por la cual una formulación se describe como una ventana en lugar de un solo número.
El caucho natural brinda una alta adherencia inicial en superficies rugosas, la emulsión acrílica resiste los rayos UV y el envejecimiento, el termofusible soporta capas de alto peso sin solvente y la silicona sobrevive al servicio por encima de 200 °C. El aumento de la densidad de reticulación genera resistencia al corte y al calor y le cuesta pelar.
En un cabezal de rodillo inverso o de ranura, es realista un control del peso de la capa de más o menos 5 por ciento. Por debajo de aproximadamente 12 g/m², aparecen poros y espacios de transferencia; por encima de 60 gsm, comienza a luchar contra la compresión del dado.
El PET se sitúa cerca de 42 dinas/cm y acepta la mayoría de los acrílicos sin tratar. PP y PE se sitúan entre 30 y 31 dinas/cm y necesitan tratamiento corona o una imprimación, y ese tratamiento decae. Verifíquelo dentro de las 24 horas posteriores al recubrimiento, no en un rollo de tres semanas.
La fuerza de liberación se especifica en cN/cm. Demasiado bajo y la etiqueta se levanta del soporte durante el dispensado a alta velocidad; demasiado alto y se rasga la tira de matriz, desperdiciando un rollo completo.
El adhesivo debe fluir hacia la textura del sustrato durante un tiempo de permanencia que puede ser de 20 a 80 milisegundos. Una fórmula que se prueba perfectamente en una prensa estática aún puede fallar a 60 m/min.
Los sistemas termofusibles merecen una nota aparte, porque eliminan completamente el disolvente de la ecuación. Una película adhesiva termofusible de silicona dual, como YHTFTR-50, se recubre como una capa 100 por ciento sólida y se activa mediante calor, por lo que la resistencia final de la unión se establece mediante la temperatura, la permanencia y la presión de la platina en lugar de un perfil de secado.
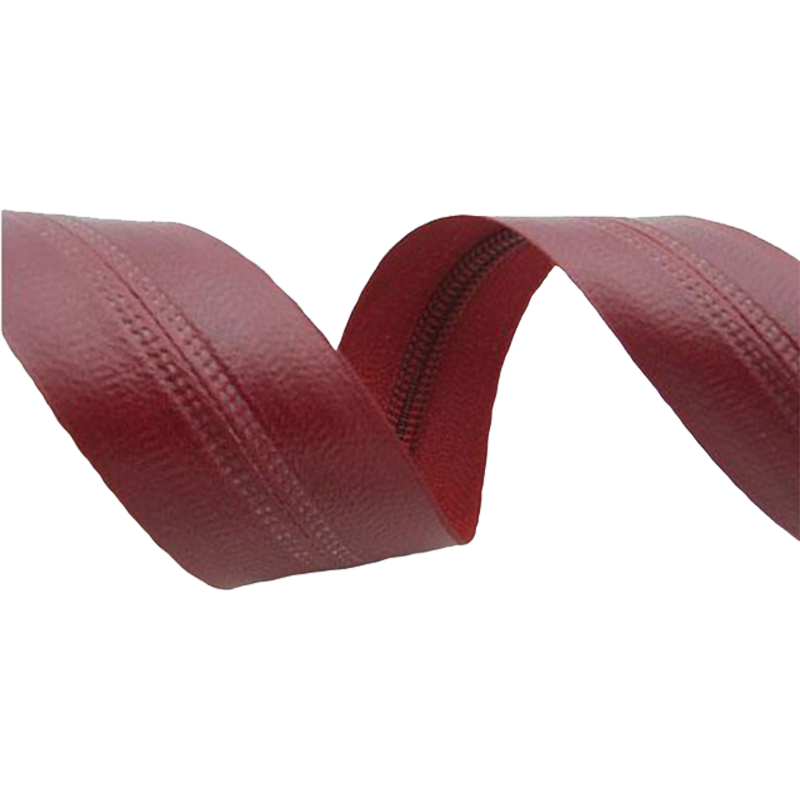 Película adhesiva termofusible de silicona dual YH-TFTR 50# Sustrato: Sin sustrato Espesor del pegamento: personalizable Ver producto →
Generalmente se propone un programa personalizado demasiado tarde, después de que una línea ya ha perdido salida. Estas son las señales que justifican el caso basándose en datos más que en opiniones:
El trabajo con baterías y electrónica de potencia es el caso más claro. Dentro de un paquete, un enlace puede soportar 60 °C en funcionamiento normal, 85 °C en pruebas de abuso y una atmósfera rica en disolventes durante el encapsulado, mientras que aún se espera que el módulo pase una prueba de llama. Una película como la película para embalaje retardante de llama de aerogel blanco YHTFW-36-14-VTM0 se especifica precisamente porque el aislamiento y la adhesión deben sobrevivir a esas cargas juntas.
 Película de embalaje ignífuga de aerogel blanco YH-TFW 36# 14 VTM-0 Sustrato: PET Espesor del pegamento: personalizable Fuerza de pelado de la placa de acero de 180°: ≥ 10N/25mm Fuerza de pelado tipo T: ≥ 12N/25mm Grado retardante de llama: VTM-0 Ver producto →
La tolerancia del peso de la capa se establece tanto mediante el método de recubrimiento como mediante el adhesivo, y las diferencias entre el rodillo inverso, el huecograbado y la matriz ranurada se establecen en este documento. guía de tecnologías de recubrimiento por rodillos . La siguiente tabla compara lo que normalmente obtiene un convertidor en cada caso.
| Requisito | Grado del catálogo | Formulación personalizada |
|---|---|---|
| Coincidencia de sustrato | Mejor ajuste entre un rango fijo, generalmente se prueban dos o tres grados | Construido contra el sustrato real y su tratamiento superficial. |
| Tolerancia al peso del pelaje | Específico de grado, más o menos del 8 al 10 por ciento es común | Se puede lograr más o menos un 5 por ciento con control de circuito cerrado |
| Ajuste de velocidad de línea | El cliente adapta el tiempo de secado o permanencia según el grado | Reología adaptada a la ventana de permanencia existente |
| Tiempo hasta la primera ejecución de producción | Días, si el grado y el ancho están en stock. | De tres a ocho semanas, incluidas pruebas de laboratorio y de línea |
| Costo unitario del material | Línea de base para comparación | Normalmente entre un 5 y un 20 por ciento por encima de la calificación de las acciones |
| Riesgo de calificación | Las fallas a menudo surgen tarde, durante el proceso de aceleración | Las fallas surgen en el laboratorio o en una prueba piloto. |
El precio del material es el número que ve la adquisición, pero rara vez es la línea más grande en el costo total de un bono que se porta mal. El desglose a continuación refleja proyectos de conversión típicos en los que un adhesivo que no coincide llegó a producción.
Tiempo de inactividad 34%
Chatarra 24%
Adhesivo 18%
Pruebas 14%
Reclamaciones 10%
Lea el cuadro de izquierda a derecha y la conclusión es incómoda. El tiempo de inactividad y el desperdicio juntos representan aproximadamente tres veces el precio del adhesivo. Una formulación que cuesta un 12 por ciento más por metro cuadrado pero que elimina una parada de línea no planificada por semana se amortiza mucho antes de la próxima revisión anual.
El desarrollo personalizado no se distribuye uniformemente entre industrias. El almacenamiento de energía ahora genera la mayor parte de nuevas solicitudes, en gran parte porque los diseños de los paquetes cambian más rápido de lo que los catálogos de materiales pueden responder.
La electrónica de consumo es el segundo motor y es un problema diferente. Una etiqueta de reducción de ruido de batería de computadora portátil, como HTLB-25-B, tiene que amortiguar la vibración, resistir los ciclos térmicos y mantener su clasificación de retardante de llama, todo dentro de un espesor medido en decenas de micrones.
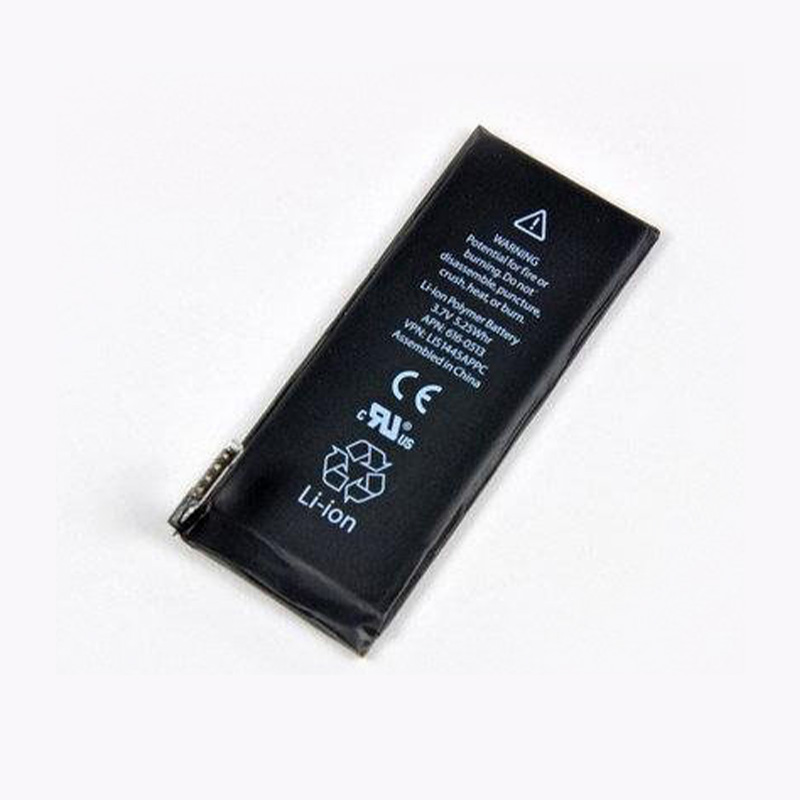 Etiquetas autoadhesivas ignífugas de reducción de ruido de batería de computadora portátil HTLB 25#(B) Sustrato: PET Espesor del pegamento: personalizable Fuerza de pelado de la placa de acero de 180°: personalizable Grado retardante de llama: VTM-0 Ver producto →
La mayoría de los proyectos siguen las mismas seis etapas. Las estimaciones siguientes suponen una película de dos capas con un revestimiento funcional, aplicada en equipos existentes.
Paso 1, alcance, semana 1. Los sustratos, la velocidad de la línea, el tiempo de permanencia, la temperatura de servicio y los límites regulatorios se escriben como números.
Paso 2, análisis de fallas, semana 1. La muestra fallida se prueba en lugar de describirse, por lo que los valores de pelado, corte y liberación se conocen antes de que comience la mezcla.
Paso 3, creación de prototipos de laboratorio, semanas 2 a 3. Se recubren de tres a cinco candidatos en una unidad de mesa y se examinan a 65 °C y 85 por ciento de humedad.
Paso 4, recubrimiento piloto, semana 4. El candidato principal utiliza el equipo de producción para verificar el control del peso de la capa y el manejo de la banda.
Paso 5, prueba de línea, semanas 5 a 6. El material se procesa en la prensa del cliente a toda velocidad, incluido el troquelado y la dispensación.
Paso 6, validación y ampliación, semanas 6 a 8. Las especificaciones, los límites de control y los registros de lotes se congelan antes del primer pedido comercial.
Una formulación es tan buena como los registros de lote que la respaldan. Cuatro controles mantienen estable un producto personalizado durante años de suministro.
Estos artículos, redactados en un acuerdo de calidad antes del primer pedido de producción, cuestan muy poco. Negociados posteriormente, cuestan un ciclo completo de recalificación y, en las cadenas de suministro de baterías, una auditoría del cliente que podría haberse evitado.

Rollo de recubrimiento: métodos, tolerancias y cómo seleccionar rodillos recubiertos de calidad
Película PET de alta temperatura: grados, límites de prueba y guía de selección para compradores
Su dirección de correo electrónico no se publicará. Los campos requeridos están marcados *
 Fabricantes de materiales para etiquetas autoadhesivas*