
 English
 русский
 Español
 عربى



Consulta de productos
Su dirección de correo electrónico no se publicará. Los campos requeridos están marcados *
Viniendo de China, marketing al mundo.

Revestimiento adhesivo termofusible: aplicaciones, criterios de selección y orientación práctica.
2026,10,13
Pegamento versus adhesivo: lo que los compradores industriales deben especificar antes de realizar el pedido hoy
2026,10,08
Película PET de alta temperatura: grados, límites de prueba y guía de selección para compradores
2026,09,28Un convertidor de etiquetas que operaba una línea de recubrimiento en polvo nos llamó una vez acerca de un rollo de enmascarado de PET transparente de 50 µm que se había curvado en los bordes dentro de un horno de curado a 190 °C. La película estuvo bien a los cinco minutos y arruinada a los ocho. Ese único fallo explica lo que realmente significa en la práctica "película de PET de alta temperatura": el PET estándar no es un material resistente al calor por defecto, pero el grado correcto sobrevive a mucho más calor de lo que la mayoría de los compradores suponen.
Aquí está la versión corta. El PET estándar orientado biaxialmente funciona desde aproximadamente -70 °C a 150ºC. El PET termoestabilizado mantiene un servicio continuo a 180-200 ºC y tolera picos cercanos a 230 ºC durante unos minutos. Por encima de ese techo se necesita película PI o un sustrato completamente diferente. Una vez resuelta la cuestión de la temperatura, el riesgo real pasa a la contracción, la química del adhesivo, la planitud del revestimiento y la tolerancia al corte.
Contenido
La conclusión primero: El PET no falla a altas temperaturas porque se derrite. Falla porque la orientación fijada en la película durante el estiramiento se relaja y la película se encoge. Compre un grado termoestabilizado y mueva ese techo de aproximadamente 150 °C a aproximadamente 200 ºC sin cambiar el sustrato.
El tereftalato de polietileno es semicristalino y su temperatura de transición vítrea se sitúa cerca de los 78 °C. Por debajo de ese punto la película es rígida y dimensionalmente estable. Por encima de él, las regiones amorfas se suavizan y la orientación molecular comienza a relajarse. Lo que se observa en la línea es curvatura de los bordes, pérdida de ancho y, eventualmente, rezuma adhesivo sobre las herramientas.
La fracción cristalina es la que salva al PET. Los cristales no se derriten hasta aproximadamente 250-260 °C, por lo que una película termoendurecida adecuadamente puede mantener su forma mucho después de que la fase amorfa se haya ablandado. La estabilización térmica es esencialmente un paso de recocido: la película se mantiene bajo tensión a temperatura elevada, por lo que la mayor parte de la contracción ocurre en la fábrica y no en el horno.
El estiramiento biaxial secuencial deja más tensión residual en la dirección de la máquina. Una película que mide plana en el momento de la entrega aún puede encogerse entre un 2 % y un 3 % en toda la banda después de veinte minutos a 160 °C.
Las calidades termoestabilizadas se recocen bajo tensión. Los proveedores suelen publicar una contracción residual inferior al 0,5% a 150 °C durante 30 minutos, en comparación con el 1,5-3,0% de la película estándar.
Los adhesivos de silicona conservan la resistencia al pelado más allá de los 200 °C; los sistemas a base de caucho se ablandan a partir de unos 70 °C; los acrílicos generalmente alcanzan un máximo de entre 120 y 150 °C. La película puede sobrevivir al horno mientras que el adhesivo no.
Los recubrimientos antiadherentes, las imprimaciones y el gramaje del revestimiento deciden si el rollo permanece plano a través de un túnel caliente y si la eliminación deja residuos en la pieza.
Los números a continuación son valores típicos de la hoja de datos, no garantías. El perfil de su horno, el tiempo de permanencia, la tensión de la banda y la geometría de la pieza los cambiarán, así que trate la tabla como una herramienta de selección antes de solicitar muestras.
A veces es el papel, no la película, el que marca el límite. Cuando una placa de identificación o etiqueta de identificación viaja a través de un túnel de secado a 110–130 °C en carcasas de equipos, una película adhesiva de PVC blanca resistente a altas temperaturas suele ser la opción más práctica y económica que un material de etiquetas de PET termoestabilizado, siempre que la superficie sea lisa y el requisito de eliminación sea bajo.
 Película adhesiva de PVC con base blanca resistente a altas temperaturas SVLWA 80#E(W) Sustrato: PVC Espesor del pegamento: Personalizable Fuerza de pelado de la placa de acero de 180°: Personalizable Ver producto →
Los compradores suelen comparar espesor y precio. Los dos números que deciden si una ejecución tiene éxito son la contracción libre después de treinta minutos a temperatura y la retención del pelado después de la misma exposición. El siguiente gráfico muestra por qué un rollo barato resulta caro a 200 °C.
La altura de la barra representa la contracción libre después de 30 minutos, indexada según una escala común.
La retención de la piel cuenta una historia similar. Un adhesivo de silicona sobre un soporte termoestabilizado a menudo conserva aproximadamente el 85 % de su apariencia original después de 30 minutos a 200 °C y aún se levanta limpiamente sin dejar residuos. Un adhesivo a base de caucho sobre el mismo soporte dejará una mancha que deberá limpiarse con disolvente, lo que normalmente cuesta más que la película.
La demanda no se distribuye uniformemente. El siguiente gráfico refleja cómo el consumo de PET a alta temperatura normalmente se descompone en las industrias de proceso.
En el segmento de las baterías es donde el PET se queda sin espacio libre primero. Para el prensado en caliente CCS y la unión de láminas de cobre FPC, donde se mantienen 200 °C durante varios minutos bajo presión, una película termoestable de PI con clasificación de llama VTM-0 reemplaza al PET por completo en lugar de colocarse en capas encima.
 Película termoendurecible YH-RFPI 50# VTM-0 PI Sustrato: PI Espesor del pegamento: personalizable Fuerza de pelado de la placa de aluminio de 180°: ≥ 17N/25 mm Grado retardante de llama: VTM-0 Ver producto →
No todos los trabajos a altas temperaturas requieren enmascaramiento. Las etiquetas de identificación que pasan por soldadura por ola, estaciones de marcado láser o ciclos de lavado necesitan una superficie que mantenga su impresión y se mantenga plana. El PET suele ser la respuesta correcta porque casi no absorbe humedad y no se estira durante el troquelado.
Predominan dos variantes prácticas. La primera es una película de PET plateada mate combinada con un adhesivo reconocido por UL, que se utiliza cuando la etiqueta se asienta sobre una carcasa metálica que se calienta durante el servicio y cuando la documentación de la agencia es importante. El segundo es una película de grabado láser, ya sea fracturable o no, que se utiliza para producir códigos de barras permanentes y etiquetas de activos. Si comparas esos sustratos, este desglose de sustratos de material de etiquetas láser resistentes al calor cubre las compensaciones de rendimiento con más detalle.
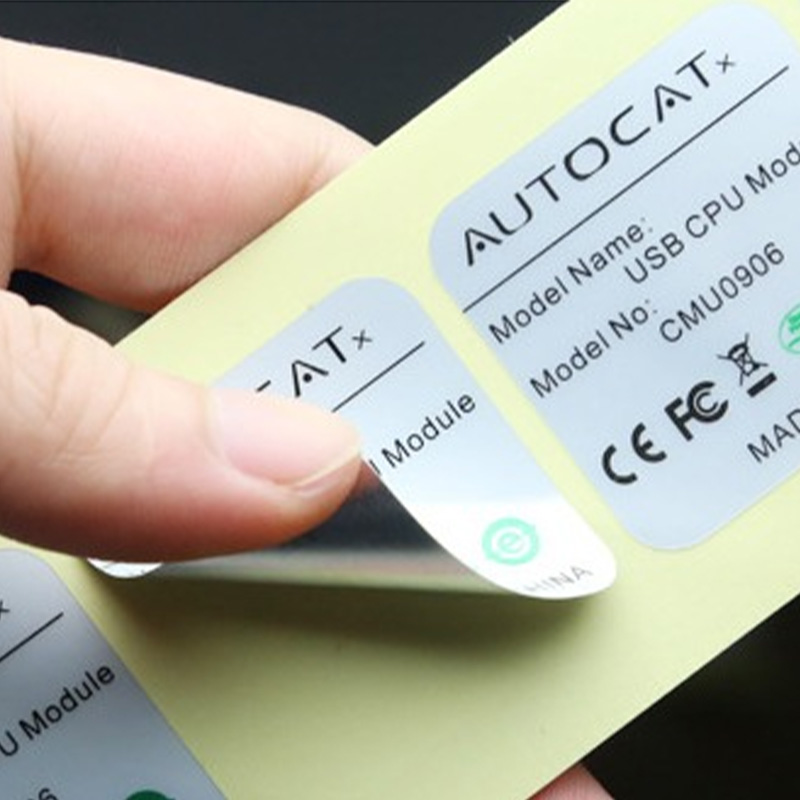 TLSMB 50#(W)A Película PET plateada mate adhesiva UL de base gruesa blanca que cambia de color Sustrato: PET plateado mate que cambia de color Espesor del pegamento: personalizable Fuerza de pelado de la placa de acero de 180 °: personalizable Ver producto →
Una advertencia sobre las tolerancias: un material de etiquetas de PET de 50 µm con un espesor especificado de ±5 % puede variar lo suficiente entre lotes como para cambiar la presión de troquelado. Pregunte por el valor medido, no el nominal.
Conecte un termopar al sustrato real. Las pantallas del horno indican habitualmente entre 20 y 30 °C más que la pieza durante una breve estancia.
PET termoestabilizado is the workhorse at 180–200 °C continuous. If you need 230 °C for more than five minutes, step up to PI rather than pushing PET harder.
Silicona para metal desnudo y eliminación limpia, acrílico para uso general, caucho solo donde las temperaturas se mantienen por debajo de 80 °C.
La película más gruesa resiste el rizo pero se adapta menos alrededor de los radios. Especifique la tolerancia del ancho de la hendidura, normalmente ±0,2 mm, y el diámetro del núcleo antes de cotizar.
Dos o tres rodillos piloto durante el proceso real revelarán curvaturas, residuos y encogimiento más rápido que cualquier comparación con una hoja de datos.
La película resistente al calor sigue siendo un producto polimérico recubierto y se degrada en el estante si se almacena mal. Mantener los rollos en su envoltorio original a 23 ± 5 °C y 50 ± 10% de humedad relativa, lejos de la luz solar directa y de fuentes de ozono. Una vida útil de doce meses a partir de la fecha de producción es una base razonable, y los adhesivos sensibles a la presión ganan adherencia a medida que envejecen, así que rote las existencias en lugar de acumularlas.
La documentación de cumplimiento rara vez gana el pedido, pero la falta de certificación lo pierde. Mantenga las declaraciones actualizadas y coincidentes con la construcción exacta que está enviando.
La elección de una película para aplicaciones de PET de alta temperatura se reduce a una pregunta honesta: qué temperatura alcanza realmente la pieza y durante cuánto tiempo. Responda eso con un termopar, luego haga coincidir la contracción, el adhesivo y la clasificación de llama con la respuesta. El PET estándar es un material fino hasta 150 °C, el PET termoestabilizado cubre la mayoría de los procesos industriales hasta 200 °C y el PI toma el relevo cuando se exceden esos límites. Si haces esa secuencia correctamente, la curvatura de los bordes dejará de ser un problema de producción recurrente.

Formulación de adhesivo personalizada: sustratos, peso de capa y velocidad de línea coincidentes
Pegamento versus adhesivo: lo que los compradores industriales deben especificar antes de realizar el pedido hoy
Su dirección de correo electrónico no se publicará. Los campos requeridos están marcados *
 Fabricantes de materiales para etiquetas autoadhesivas*